Вал редко выходит из строя за один день. Чаще проблема накапливается постепенно: появляется люфт, растет вибрация, греются подшипники, а посадочные места теряют размер. В итоге деталь, которая должна была работать годами, уходит в ремонт намного раньше расчетного срока. Разберем, почему так происходит и какие меры действительно помогают продлить ресурс вала.
Что на самом деле сокращает срок службы вала
Если разбирать поломки валов на конкретных производствах, причины обычно сводятся к трем вещам.
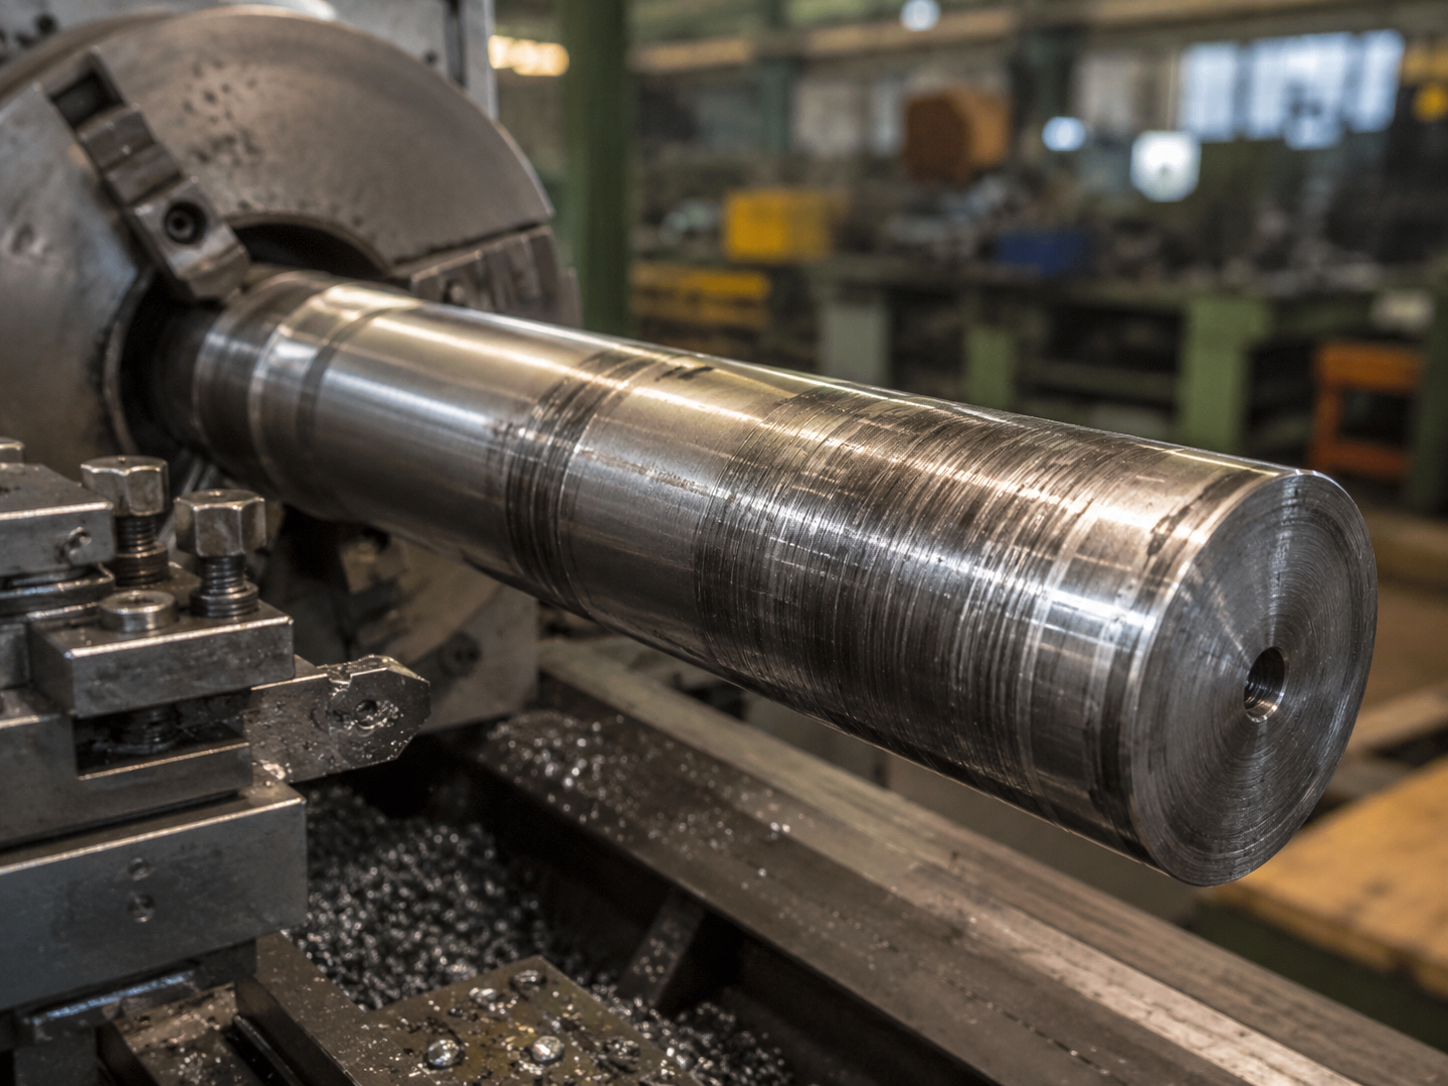
Первая - это износ поверхности в местах контакта с уплотнениями, подшипниками или сопрягаемыми деталями. Трение постепенно "съедает" металл, диаметр в посадочных местах уменьшается на доли миллиметра, и этого хватает, чтобы появился люфт.
Вторая причина - коррозия. Особенно она заметна там, где вал работает во влажной среде или контактирует с агрессивными жидкостями: пищевое производство, химическая промышленность, насосное оборудование. Ржавчина не просто портит внешний вид вала - она создает микрошероховатость, которая ускоряет дальнейший износ уплотнений.
Третья причина - это нагрузки, которые превышают расчетные. Бывает так, что оборудование изначально проектировалось под одни условия эксплуатации, а потом производство меняет режим работы, увеличивает обороты или нагрузку, и вал начинает работать на пределе. В таких случаях даже качественный металл не спасает от поломки.
Твердость поверхности: почему это не просто цифра в паспорте
Зачастую при выборе вала смотрят на марку стали и почти не обращают внимания на твердость поверхностного слоя. Но именно она во многом определяет, как быстро деталь начнет терять размер в местах трения.
Есть нюанс, который часто упускают: высокая твердость по всему сечению вала не всегда нужна и иногда даже вредна. Слишком твердый и при этом хрупкий вал хуже переносит ударные нагрузки и может дать трещину там, где более вязкий материал просто немного деформировался бы. Поэтому на практике чаще применяют методы поверхностного упрочнения - закалку ТВЧ, цементацию, азотирование. Сердцевина остается достаточно вязкой и устойчивой к ударам, а поверхность получает твердость, которая сопротивляется истиранию.
Разница в подходах хорошо видна в сравнении:
|
Метод обработки |
Что дает |
Где применяется |
|
Закалка ТВЧ |
Твердый поверхностный слой при сохранении вязкой сердцевины |
Валы с ударными нагрузками |
|
Азотирование |
Высокая износостойкость и устойчивость к коррозии |
Прецизионные узлы, шпиндели |
|
Цементация |
Глубокий упрочненный слой |
Тяжелонагруженные валы редукторов |
|
Хромирование |
Твердая, гладкая поверхность с низким коэффициентом трения |
Гидроцилиндры, штоки, посадочные места под уплотнения |
Выбор метода - это всегда компромисс между стоимостью обработки, требованиями к нагрузке и условиями эксплуатации. Бессмысленно использовать дорогое азотирование, если деталь работает в щадящем режиме - затраты попросту не окупятся.
Как покрытие защищает вал от износа и коррозии
Покрытие на валу - это не про внешний вид, хотя глянцевая поверхность тоже приятна глазу. Это, по сути, барьер между металлом и всем, что может его разрушить: влагой, химией, абразивными частицами, перепадами температуры.
Покрытия решают разные задачи, поэтому сравнивать их только по цене бессмысленно:
-
Гальванические покрытия (хром, никель) уместны там, где важны твердость и низкое трение, но поверхность нужно хорошо подготовить;
-
Полимерные и резиновые покрытия применяются там, где вал контактирует с агрессивными средами или нужна амортизация, например в насосном оборудовании при работе с кислотами;
-
Защитные лакокрасочные покрытия работают только на участках без активного трения;
-
Композитные и керамические напыления дают высокую стойкость, но требуют аккуратного подбора толщины и технологии нанесения.
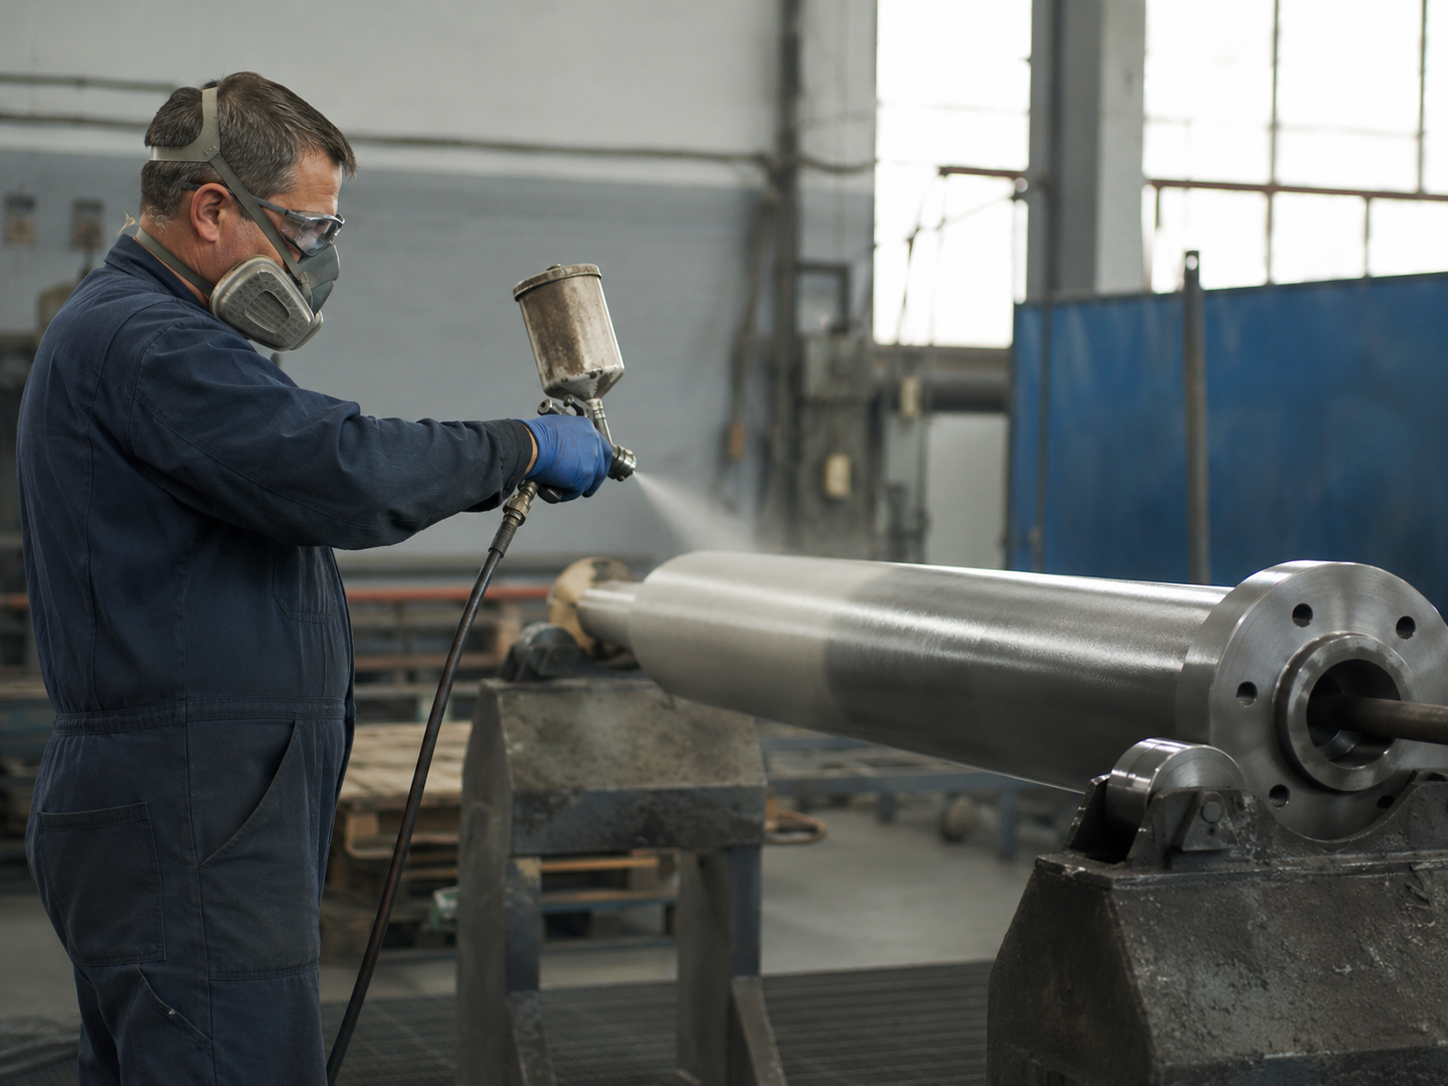
Качество покрытия зависит не только от выбранного материала, но и от технологии нанесения. Адгезионная прочность, то есть насколько крепко слой держится на металле, определяется подготовкой поверхности перед нанесением. Если шероховатость подготовлена неправильно или есть остатки старого покрытия, новый слой может отслаиваться уже через несколько месяцев эксплуатации, и вся защита окажется бесполезной.
Толщина слоя имеет значение
Часто кажется, что чем толще покрытие, тем лучше защита. Но на деле слишком толстый слой может растрескаться под нагрузкой, особенно если вал испытывает изгибающие или крутящие моменты. Производители оборудования обычно указывают допустимый диапазон толщины в требованиях к детали, и выходить за его пределы в любую сторону рискованно.
Как простой оборудования связан с состоянием вала
Для предприятия опасен не столько износ вала, сколько простой, который он запускает. Пока деталь работает на пределе, предприятие уже теряет деньги: растет энергопотребление, появляется больше брака, чаще нужны регулировки. А когда вал выходит из строя полностью, простой может растянуться на дни или недели - особенно если деталь нестандартная и ее приходится изготавливать под заказ.
Наши клиенты посчитали экономический эффект простоя: час простоя конвейерной линии обходился дороже, чем полная замена нескольких валов с профилактическим покрытием. После этого случая компания пересмотрела систему контроля состояния оборудования - и это сразу окупилось.
Что реально снижает риск незапланированного простоя:
-
Регулярные измерения диаметра в посадочных местах - даже простой микрометр позволяет вовремя заметить критический износ;
-
Контроль вибрации на подшипниковых узлах - рост вибрации часто сигнализирует о проблемах с валом задолго до поломки;
-
Визуальный осмотр на предмет коррозии и повреждений покрытия при каждом плановом обслуживании;
-
Ведение истории по каждому валу - когда заменен, какое покрытие нанесено, какая наработка.
Когда дешевле заменить, а не восстанавливать
Восстановление вала методом напыления или нанесение нового покрытия - рабочий способ продлить срок службы детали, но не универсальный. Если износ превысил определенный процент от первоначального диаметра, или если есть микротрещины, восстановление становится экономически невыгодным, а иногда и небезопасным.
Решение тут принимается индивидуально, исходя из условий эксплуатации, стоимости новой детали и сроков ее изготовления. На крупных предприятиях обычно есть внутренний регламент: до какого процента износа деталь подлежит восстановлению, а после какого - только замене. Если такого регламента нет, его стоит разработать - это экономит и деньги, и нервы инженеров, которым приходится каждый раз решать вопрос поломки валов.
Несколько практических наблюдений
За годы эксплуатации промышленного оборудования накопилось немало практических выводов, которые редко встретишь в технической документации, но которые реально работают:
-
новый вал часто требует периода обкатки с пониженной нагрузкой - это снижает риск раннего износа поверхности;
-
смена смазочного материала на более качественный иногда дает больший эффект для долговечности вала, чем смена самого покрытия;
-
температурный режим работы стоит контролировать отдельно - перегрев разрушает адгезию покрытия быстрее, чем механический износ;
-
при выборе нового вала разумно сразу обсуждать с поставщиком тип обработки поверхности под конкретные условия работы, а не брать "стандартный" вариант.
Срок службы вала редко определяется одним фактором. Это всегда совокупность: качества металла, правильно подобранной твердости поверхности, грамотного покрытия и адекватного режима эксплуатации. Когда все эти компоненты работают вместе, оборудование действительно служит дольше, и внезапные простои становятся редкостью, а не нормой производственной жизни.