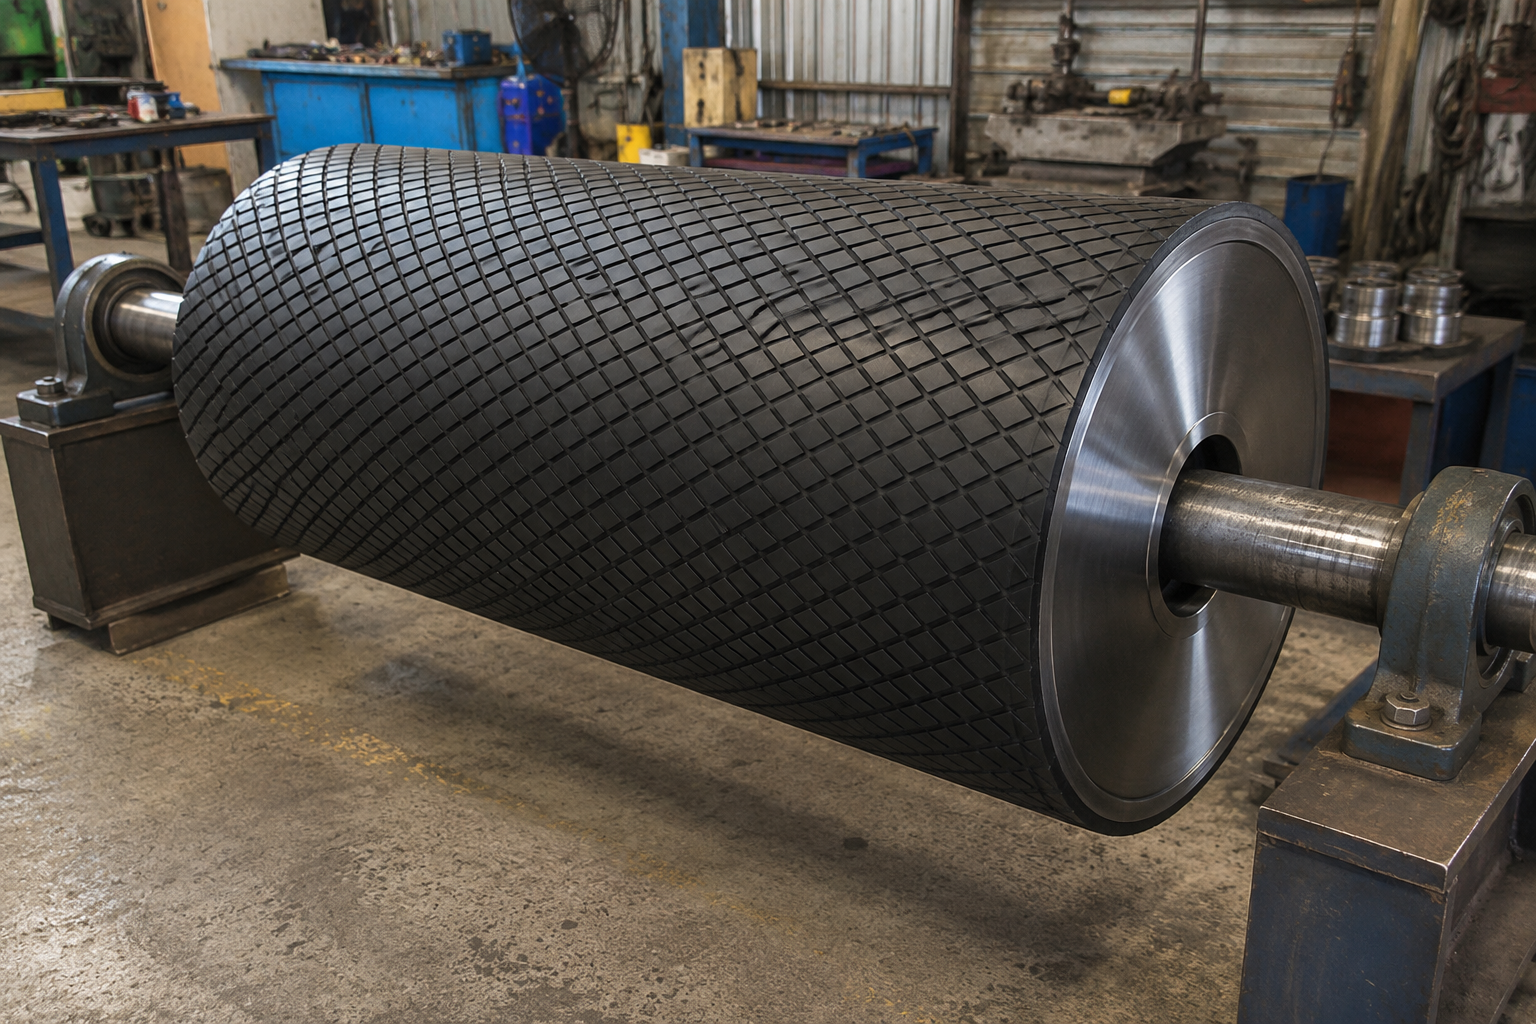
Пищевое производство требует строгого соблюдения гигиены и безопасности. Валы конвейеров, тестомесов и упаковочных линий работают в условиях постоянного трения, контакта с влагой, жирами и агрессивными моющими средствами. Гуммирование – нанесение резинового или полимерного слоя – защищает металл от износа, а продукцию – от загрязнений.
Однако в пищевой отрасли недостаточно просто нанести резину. Покрытие должно быть инертным, не впитывать запахи, не выделять микрочастицы и выдерживать санитарные промывки. Эти требования регламентируют ГОСТ и СанПиН, задающие нормы по материалам, толщине слоя, адгезии и методам контроля.
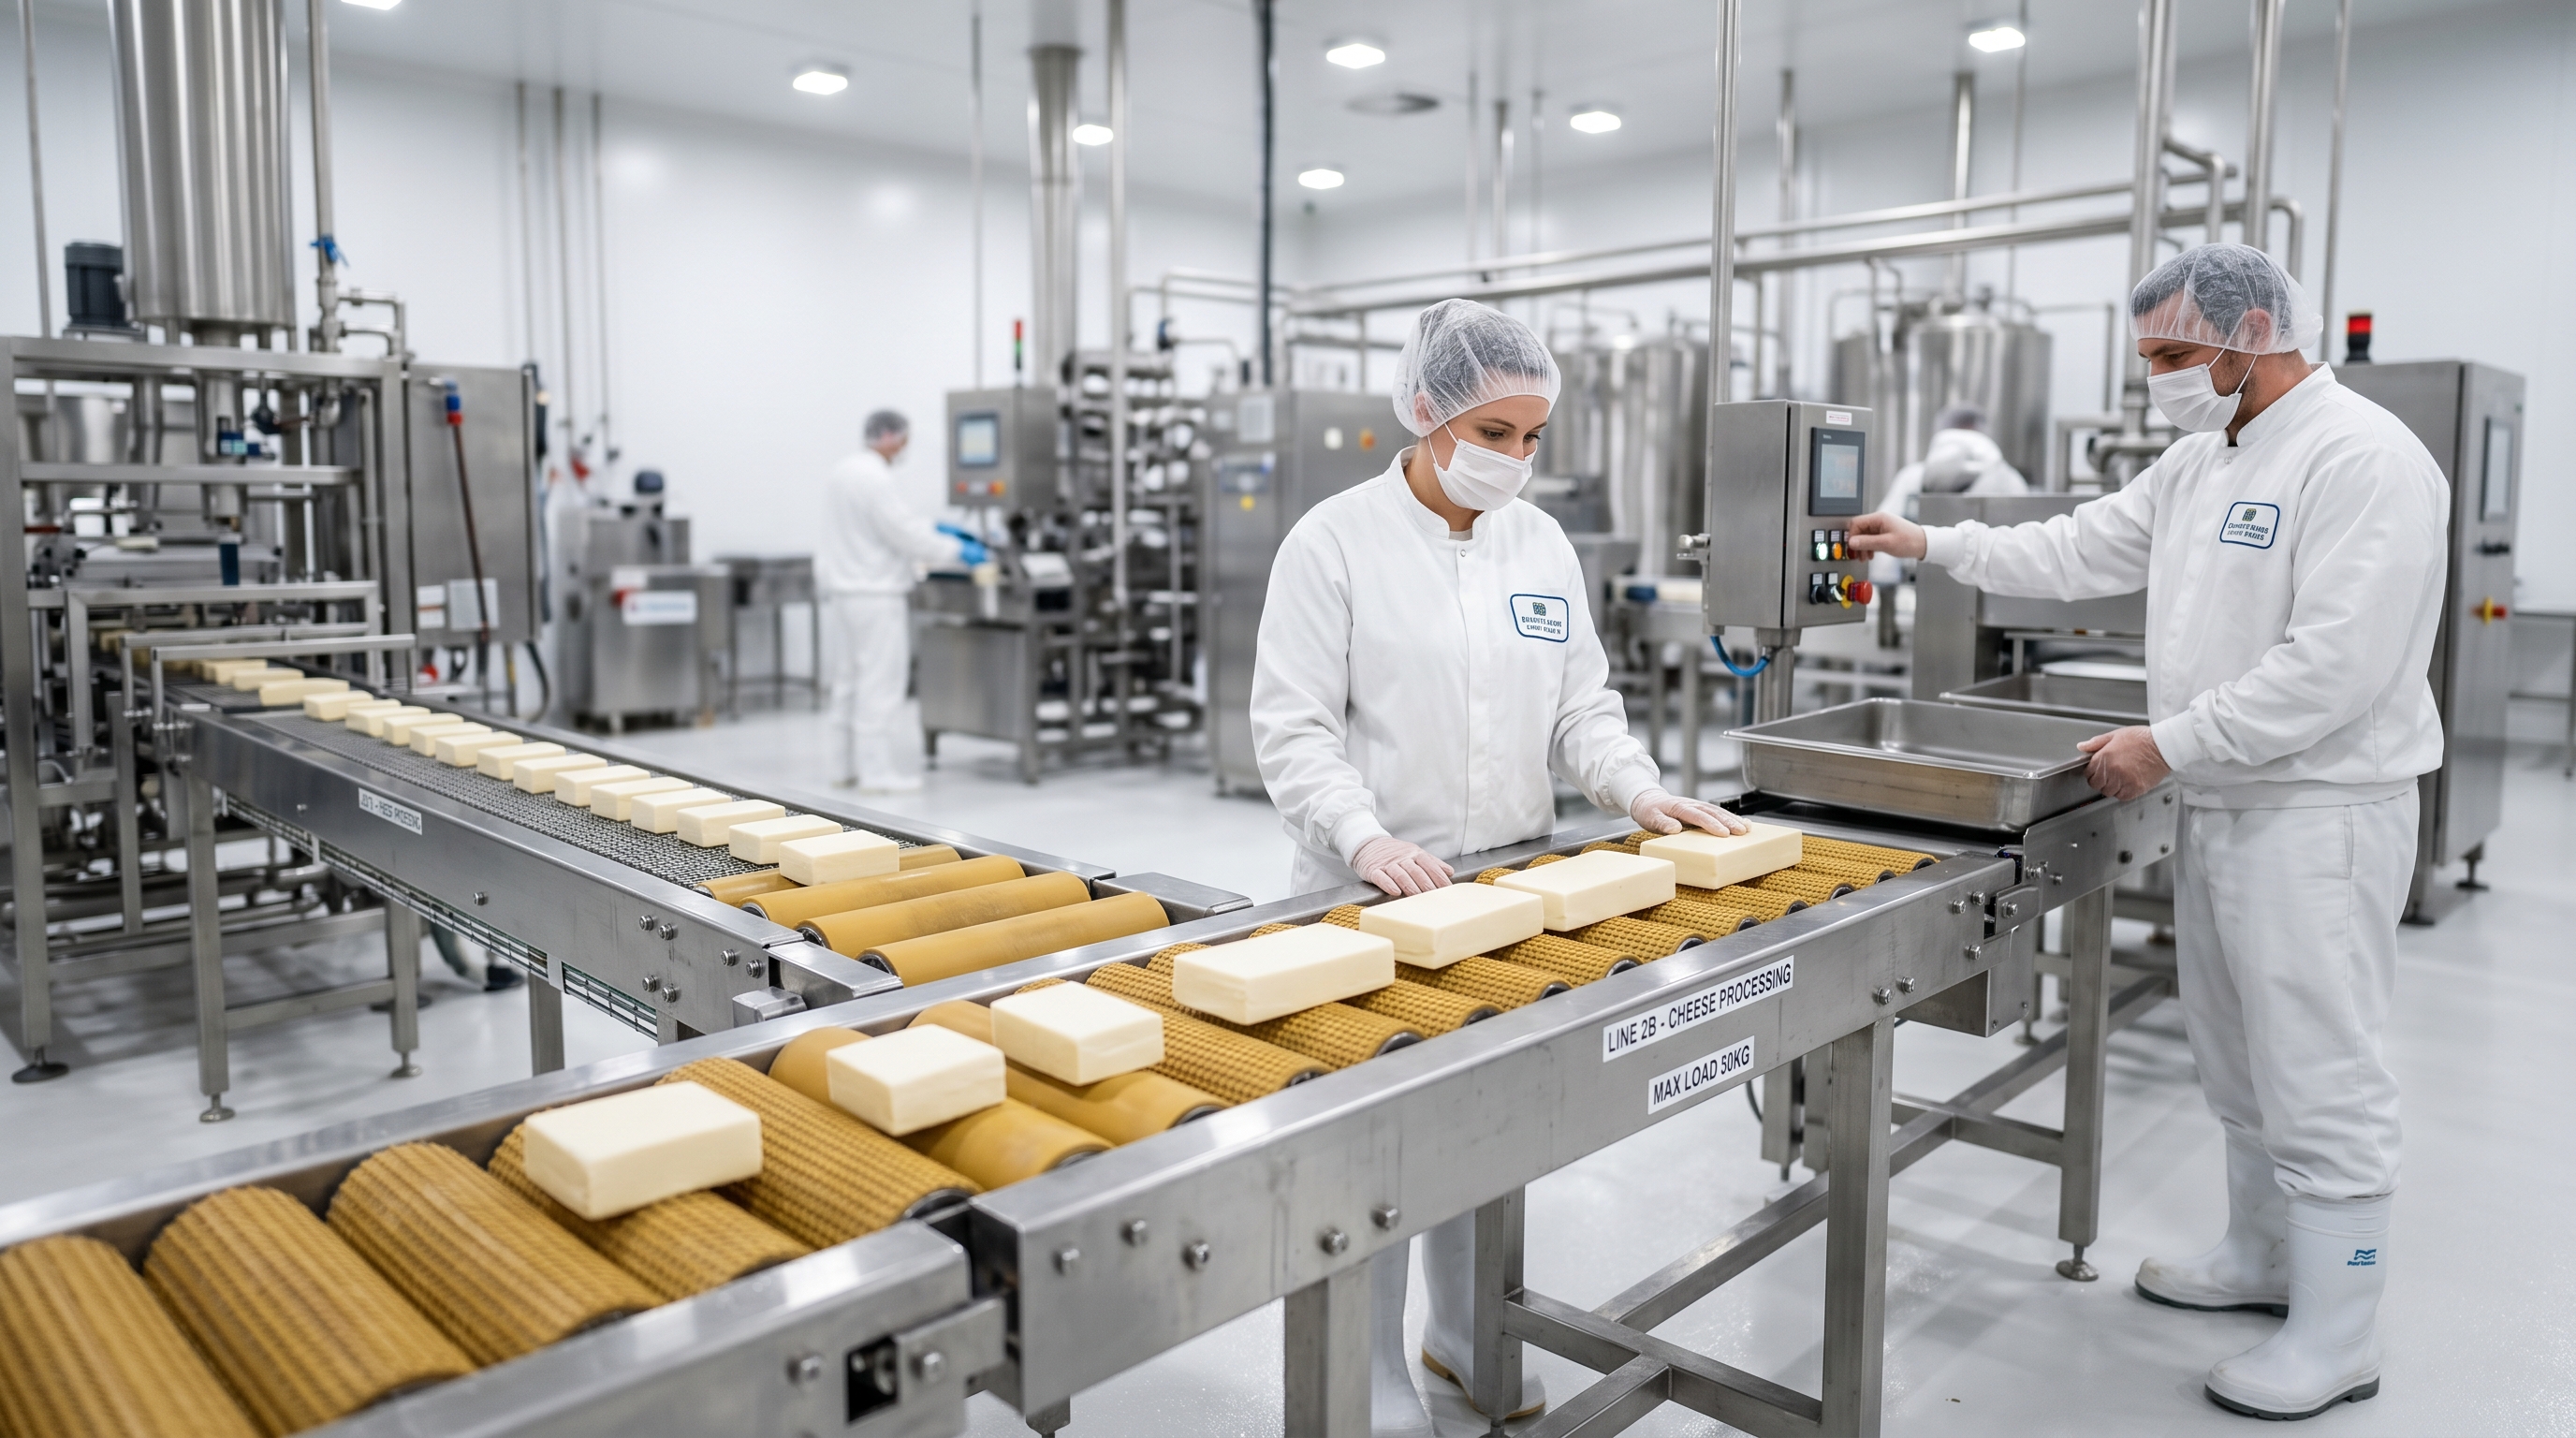
Особенности гуммирования валов в пищевом производстве
Гуммирование в пищевой промышленности – инженерное решение для работы в условиях повышенных санитарных требований. Ошибки в подборе покрытия или технологии ведут к простою линии, браку и штрафам.
Рабочие условия и гигиена
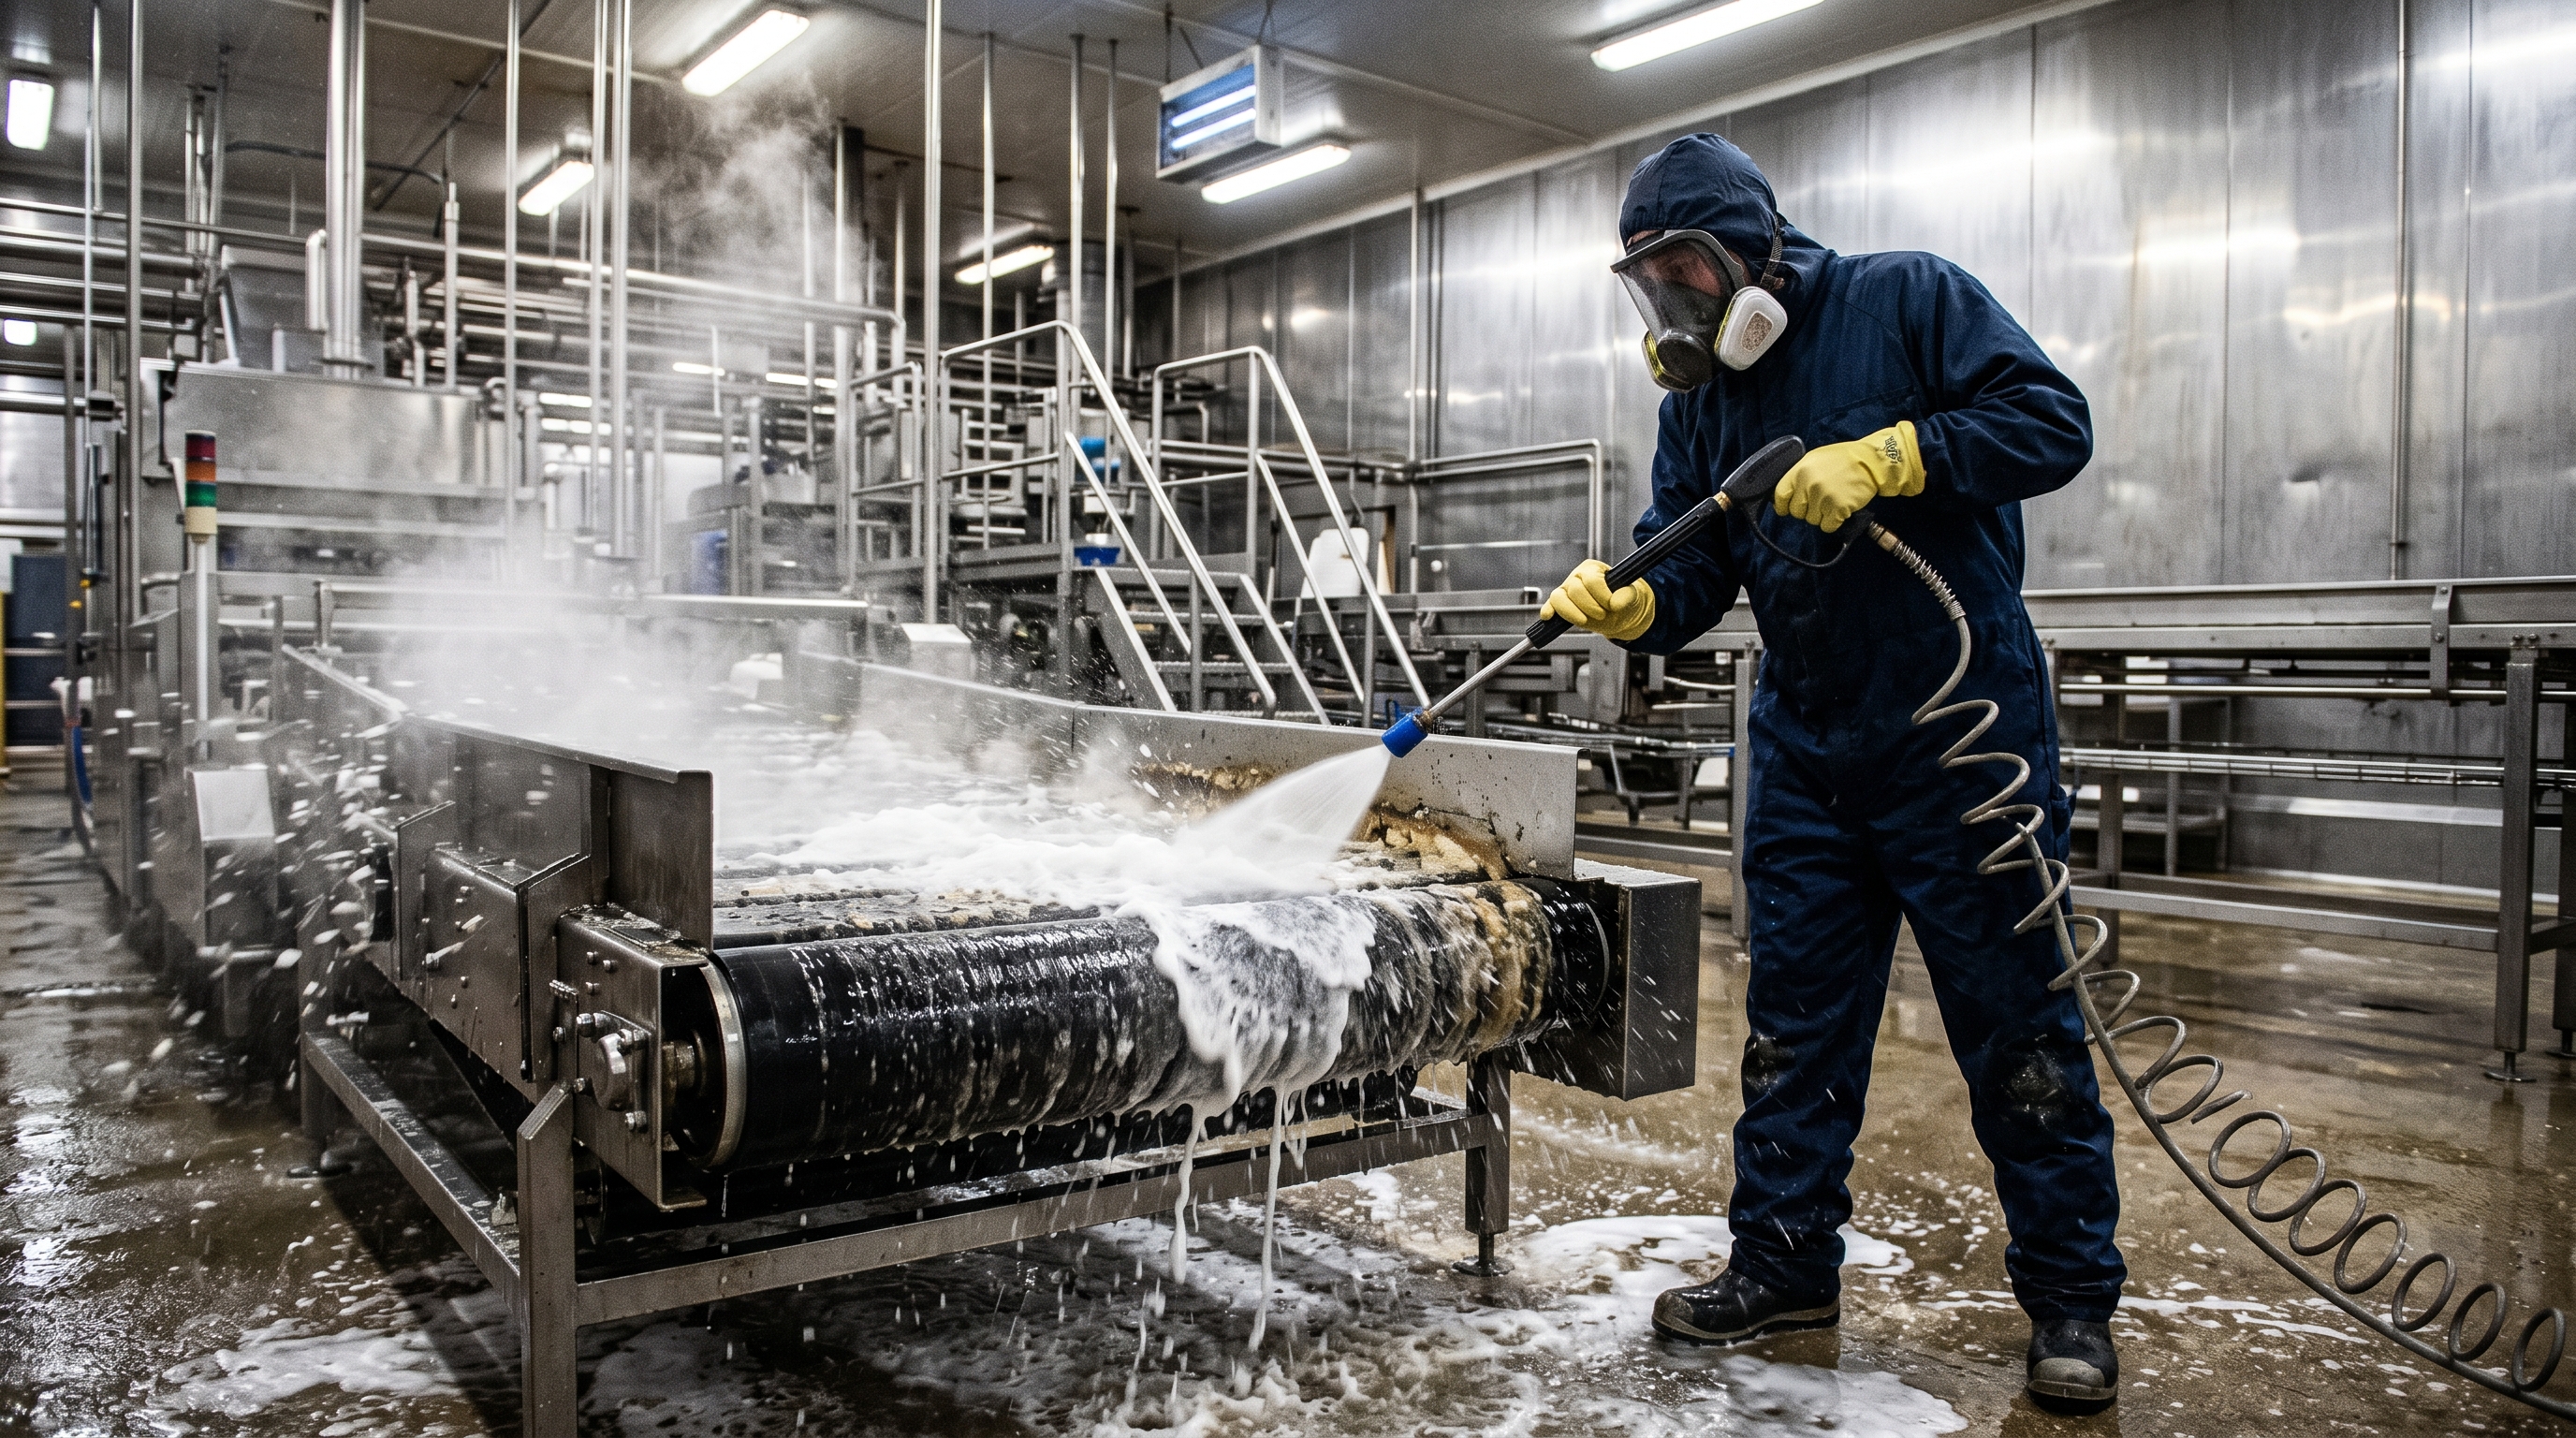
Специфика рабочих условий пищевого оборудования требует от покрытия стабильности в широком диапазоне нагрузок. Валы постоянно контактируют с продуктами разной кислотности, жирности и дисперсности: от вязких тестовых масс и эмульсий до твёрдых сыпучих ингредиентов и фруктовых пюре. Параллельно линии проходят ежедневную санитарную обработку концентрированными щелочами, кислотами, хлорсодержащими дезинфектантами и горячим паром. Температурные перепады в цехах колеблются от минусовых значений в холодильных камерах до ста пятидесяти градусов в зонах пастеризации и стерилизации. Высокая влажность и конденсат создают благоприятную среду для набухания некачественной резины и развития микрофлоры в микротрещинах. Поэтому покрытие должно:
- Быть гладким и беспористым, без зон скопления остатков продукта;
- Не впитывать запахи, жиры, красители;
- Не выделять микрочастицы при эксплуатации;
- Сохранять свойства после многократных циклов мойки.
Подбор материала всегда привязан к технологическому циклу. Для сред с высоким содержанием растительных или животных жиров применяют маслостойкие составы. Для кислых сред и агрессивных моющих растворов требуются химически инертные эластомеры. Высокотемпературные узлы оснащают термостойкими смесями, сохраняющими эластичность при постоянном нагреве. Инженеры также учитывают скорость вращения, радиальную нагрузку, наличие абразивных включений в сырье и частоту санитарных циклов. Универсальных покрытий не существует: каждый проект требует индивидуального расчёта рецептуры и режима вулканизации.
Ключевые требования ГОСТ
Государственные стандарты формируют техническую основу для проектирования, изготовления и приёмки гуммированных валов. Они определяют физико-механические параметры материалов, допустимые отклонения геометрии, методы контроля адгезии и порядок лабораторных испытаний. В пищевой отрасли нормы ГОСТ дополнительно связывают прочность покрытия с его безопасностью при постоянном контакте с пищевыми средами. Основные документы:
- ГОСТ Р 52738-2007 – требования к резиновым изделиям для пищевого контакта;
- ГОСТ 18702-77 – техусловия на гуммированные валы;
- ГОСТ 27638-88 – методы контроля адгезии;
- ГОСТ 263-75, 269-66 – определение твёрдости и прочности.
Перед вводом оборудования в эксплуатацию каждая партия проходит обязательную проверку. Специалисты проводят визуальный контроль на наличие пор, включений, неравномерностей и скрытых дефектов. Толщину измеряют ультразвуковыми или механическими приборами по всей рабочей поверхности. Адгезию тестируют на образцах-свидетелях, вулканизированных одновременно с основным изделием. Лабораторные испытания на стойкость к модельным средам подтверждают химическую инертность. Геометрические параметры проверяют на биение, соосность и шероховатость. Результаты заносят в протоколы, без которых вал не допускается к монтажу на пищевом производстве.
Ключевые параметры покрытия: толщина 3-10 мм (±10%), твёрдость 40-90 по Шору А, адгезия ≥3-5 кН/м, удлинение при разрыве ≥200-400%, набухание в модельных средах ≤5-10%. Все значения фиксируются в паспорте изделия.
СанПиН: санитарные нормы
Санитарные правила и нормы обеспечивают микробиологическую безопасность продукции и защиту здоровья потребителей. Если ГОСТ регулирует технические и механические характеристики материалов, то СанПиН фокусируется на гигиенических аспектах: совместимости покрытия с продуктами, эффективности мойки, отсутствии миграции вредных веществ и рисках перекрёстного загрязнения. Для гуммированных валов это означает, что даже идеально прочное покрытие не пройдёт проверку, если не соответствует санитарным критериям.
Основу регулирования составляют СанПиН 2.3/2.4.3590-20, определяющий санитарно-эпидемиологические требования к организации пищевого производства, и СанПиН 1.2.3685-21, устанавливающий гигиенические нормативы безопасности материалов, контактирующих с пищей. Дополнительные отраслевые рекомендации регламентируют режимы мойки, дезинфекции и сушки оборудования. Эти документы прямо запрещают использование составов, способных выделять токсичные соединения, накапливать органические остатки или создавать благоприятную среду для размножения патогенной микрофлоры.
Требования к поверхности валов:
- Беспористая, герметичная поверхность без швов и зазоров;
- Химическая инертность к кислотам, щелочам, жирам, спиртам;
- Устойчивость к ежедневной дезинфекции;
- Отсутствие миграции формальдегида, фенола, тяжёлых металлов.
Гуммированные валы относятся к зоне прямого контакта с продуктом, поэтому к ним применяются максимальные санитарные требования. Материал должен иметь официальное разрешение Роспотребнадзора или аккредитованного органа ЕАЭС на применение в пищевой промышленности. Покрытие не имеет права изменять органолептические свойства продукта: запах, вкус, цвет или консистенцию. Использование вторичного сырья, регенерата, технических наполнителей и непигментированных саж категорически запрещено. Все компоненты рецептуры — каучуки, вулканизаторы, ускорители, пластификаторы и наполнители — должны быть сертифицированы как безопасные для пищевого контакта. Стыки резинового слоя с металлическими фланцами или втулками обязаны быть герметичными, без полостей и зазоров, куда может проникнуть влага или бактерии.
Допустимые материалы для гуммирования
Выбор эластомера для пищевого оборудования — это не вопрос экономической выгоды или доступности на складе. Это базовое условие допуска линии к эксплуатации. Не каждый каучук или полимер способен выдержать постоянный контакт с пищевыми средами, регулярную химическую обработку и сохранить стабильность состава на протяжении всего срока службы. Разрешены только специальные компаунды, прошедшие лабораторные испытания и имеющие подтверждающие документы.
|
Материал |
Ключевые свойства |
Типичное применение |
Особенности по нормативам |
|
Нитрильный каучук (NBR) |
Маслостойкость, износостойкость, устойчивость к жирам |
Конвейеры для мясной и молочной продукции, упаковочные линии |
Допускается при контакте с жирами и маслами; требует обязательной проверки на миграцию |
|
Этилен-пропиленовый каучук (EPDM) |
Термостойкость, устойчивость к пару, щелочам и окислителям |
Оборудование для пастеризации, зон мойки, паровых камер |
Идеален для высокотемпературных режимов и ежедневной санитарной обработки |
|
Силиконовая резина (VMQ) |
Химическая инертность, широкий температурный диапазон, отсутствие запаха |
Кондитерское производство, выпечка, фасовка детских смесей |
Полностью соответствует строгим СанПиН; легко моется, не впитывает красители и ароматы |
|
Полиуретан (PU) |
Высокая прочность на разрыв, устойчивость к абразивам и ударам |
Тестомесы, дробилки, транспортеры с сыпучими и твёрдыми продуктами |
Подбирается строго с пищевым допуском; чувствителен к высоким температурам и концентрированным щелочам |
Подбор материала всегда зависит от трёх факторов: типа перерабатываемого продукта, рабочей температуры и режима санитарной обработки. Например, EPDM отлично выдерживает горячую щелочную промывку и пар, но быстро набухает и теряет прочность при контакте с растительными маслами. Силикон химически инертен и стерилен, но имеет более низкую устойчивость к механическим повреждениям и требует аккуратного монтажа. Перед заказом производитель обязан проанализировать технологический цикл и предложить смесь с подтверждённым пищевым допуском, а не подбирать аналог из общего машиностроительного ассортимента.
Технические регламенты и санитарные нормы строго ограничивают состав резиновых смесей. В пищевом гуммировании запрещено применять вторичный каучук, регенерат, свинцовые, кадмиевые и бариевые стабилизаторы, ароматические масла, канцерогенные пластификаторы и пылящие технические наполнители. Каждый компонент должен входить в утверждённый перечень разрешённых веществ для контакта с пищевыми продуктами. При приёмке партии проверяют паспорта материалов, а при наличии сомнений проводят независимый лабораторный анализ на миграцию вредных соединений в модельные среды.
Контроль качества и сертификация
Каждый пищевой вал проходит три стадии контроля: входной (проверка сырья), операционный (мониторинг вулканизации) и приёмочный (финальные испытания геометрии, адгезии, твёрдости, химстойкости). Результаты фиксируются в протоколах.
Для ввода в эксплуатацию требуются:
- Декларация соответствия ТР ТС 031/2012 (для технологических линий);
- Протоколы лабораторных испытаний от аккредитованной лаборатории;
- Экспертное заключение Роспотребнадзора на материал;
- Паспорт изделия с маркой компаунда, датой вулканизации и гарантией.
Грамотный контроль и полное документальное сопровождение превращают обрезинивание валов пищевой резиной в инвестицию в безопасность производства. Сертифицированный вал работает годами без рисков для продукции и репутации предприятия.